一、系统概述
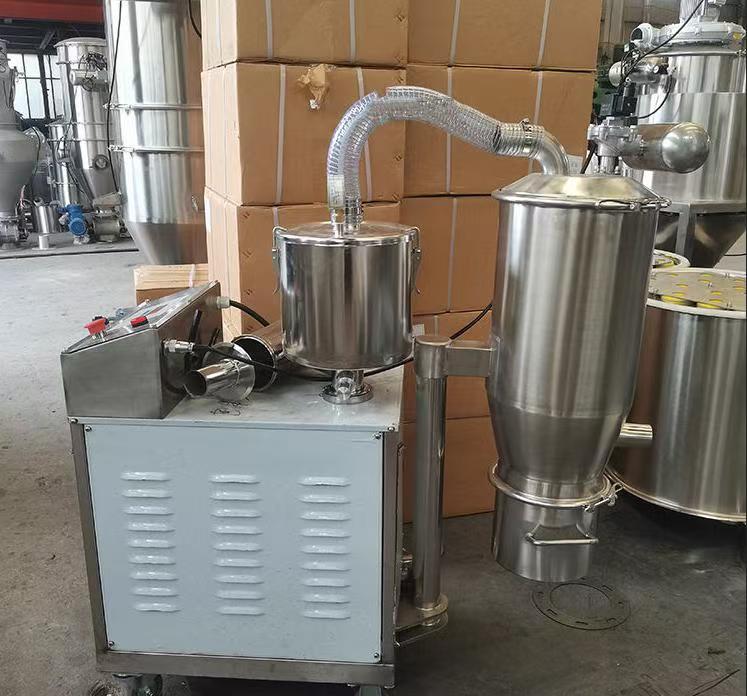
南京金铂锐密闭负压真空输送投料系统,是针对粉体、颗粒物料研发的全自动无尘气力输送成套装备。依托负压真空原理,实现物料从吨袋拆包站/无尘投料站,全密闭管道输送至反应釜、搅拌罐、混合机、料仓,替代传统人工开放式投料。
可单机独立使用,也可配套吨袋拆包机、多仓称重配料系统、手套箱投料装置组成一体化粉体生产线,支持非标定制,广泛适配精细化工、医药、食品、新能源锂电、新材料行业。
二、工作原理
真空泵/罗茨真空源在整套管路内形成稳定负压(-0.04~-0.08MPa),依靠压差气流吸入粉体;物料随气流进入分离主机完成气固分离,物料依靠重力下落,洁净空气通过高精度滤芯过滤后排出;系统配备脉冲自动反吹清灰,防止滤芯堵塞;PLC自动循环完成吸料—分离—卸料流程。
系统全程负压环境,缝隙只会向内进气,从物理根源杜绝粉尘向外飘散。
三、整套系统标准组成
1. 原料进料单元:无尘小袋投料站 / 组合式吨袋拆包机(可二选一)
2. 真空输送主机:真空料仓、旋风预分离组件、PTFE覆膜过滤滤芯
3. 动力单元:水环真空泵/旋涡风机/罗茨真空泵(按需选配防爆款)
4. 输送管路:不锈钢密闭输送管道、快拆弯头、气动卸料阀
5. 助流防堵组件:流化气垫、仓壁振动器(针对易架桥、粘性粉料)
6. 智能控制系统:西门子PLC+触摸屏,支持对接中控DCS/MES系统
7. 末端投料接口:反应釜法兰接口、密闭软连接、防尘密封组件
四、核心产品优势(金铂锐差异化特点)
1. 全密闭无尘生产,环保达标
整套管路无开放式点位,无粉尘外泄,降低职业病风险;物料无撒漏损耗,原料损耗率大幅降低。
2. 防堵优化设计
内置流化助流气垫,针对钛白粉、石墨、活性炭、碳酸钙等易起拱超细粉料,有效减少堵料,支持连续不间断输送。
3. 洁净材质可选
✅ 食品/医药:304/316L不锈钢,内壁镜面精抛Ra≤0.8μm,无死角、易清洗,满足GMP规范;
✅ 化工工况:加厚耐磨不锈钢,耐酸碱腐蚀。
4. 自清式过滤系统
标配东丽覆膜滤芯,过滤精度0.3μm;自动脉冲反吹,无需频繁拆机清理,长期稳定维持负压吸力。
5. 自动化程度高
一键启停、料位联动启停、流量可调、故障报警;可搭配称重模块实现定量精准投料。
6. 安全防爆方案
锂电、危化粉体工况可整机防静电接地、防爆电机、防爆电控、导电管路,满足易燃易爆车间要求。
7. 安装灵活
可垂直、水平、转弯输送,**垂直输送35m、水平120m;模块化快拆结构,检修、清洗便捷。
五、典型工艺流程
吨袋拆包/人工投料 → 密闭进料仓 → 负压气流吸料 → 不锈钢管道输送 → 旋风预分离+滤芯精分离 → 物料自动卸料至反应釜/搅拌罐 → 滤芯自动反吹清灰 → 循环作业
六、适用物料
各类粉末、细小颗粒:活性炭、石墨、三元材料、磷酸铁锂、碳酸钙、白炭黑、颜料、树脂粉、医药原料药、淀粉、食品添加剂、催化剂等。
七、典型应用场景
- 精细化工:反应釜固体粉料自动投料
- 新能源锂电:粉体无尘密闭输送
- 医药行业:洁净原料密闭转运投料
- 食品行业:原料无尘上料、防止交叉污染
- 配套整线:吨袋拆包+多仓称重配料+真空输送至搅拌罐一体化项目
八、可选拓展配置
1. 防爆整机系统
2. 高精度在线称重配料模块
3. 反应釜密闭手套箱投料对接装置
4. 氮气保护密闭输送(隔绝空气氧化物料)
5. 远程监控、数据采集追溯模块